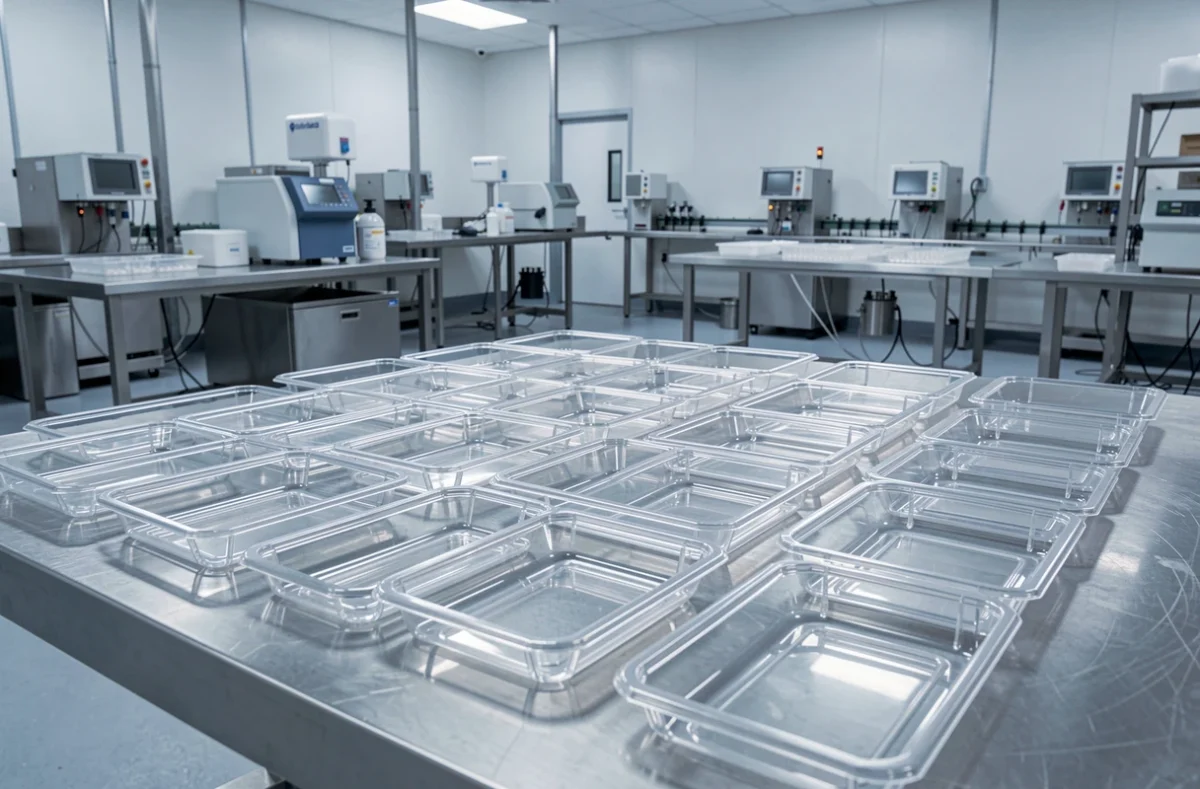
La conception d’un emballage thermoformé pour le secteur médical suit un ordre précis : on part du dispositif et de son mode de stérilisation, on choisit le matériau et la forme du plateau ou du blister, puis on valide l’ensemble selon la norme ISO 11607 (scellage, vieillissement, transport). L’emballage constitue le système de barrière stérile du dispositif, et c’est lui qui engage la conformité du produit jusqu’au bloc opératoire.
Chaque étape produit un document ou un essai que l’étape suivante réutilise. Intervertir cet ordre coûte presque toujours un nouvel outillage.
Partir du dispositif et de son cahier des charges
Le point de départ est le dispositif lui-même : dimensions, poids, arêtes vives, présence de plusieurs composants. Un instrument à pointe ou à bord tranchant exige une empreinte qui l’immobilise sans que le plastique soit percé au transport.
Le cahier des charges de cet emballage de dispositif médical reprend aussi la manière dont l’équipe du bloc ouvre le sachet. Une présentation aseptique impose de saisir le produit sans le toucher ni l’effleurer, ce qui dicte l’accès à l’empreinte et le sens d’ouverture de l’opercule. Les contraintes logistiques (empilage en carton, palettisation) complètent la liste.
Choisir le mode de stérilisation avant le matériau
Oxyde d’éthylène, rayonnement gamma, faisceau d’électrons ou vapeur : chaque procédé impose ses limites. L’oxyde d’éthylène demande une barrière perméable aux gaz, les rayonnements demandent un plastique qui supporte la dose sans jaunir ni se fragiliser, la vapeur demande une tenue en température.
Le mode de stérilisation se fixe avant le matériau, parce qu’il élimine d’emblée plusieurs résines et plusieurs opercules. Un choix inverse oblige à refaire les essais depuis le début.
Sélectionner le matériau du plateau ou du blister
Les plateaux et blisters thermoformés médicaux sont couramment réalisés en PETG, en APET ou PET, en polypropylène ou en polystyrène. Les critères de choix sont la transparence (pour contrôler le contenu sans ouvrir), la rigidité, la compatibilité avec la stérilisation retenue et l’aptitude au scellage.
L’opercule se choisit en même temps : un non-tissé de polyéthylène haute densité ou un papier médical laisse passer le gaz stérilisant tout en retenant les micro-organismes. Pour situer les qualités générales de la matière, la page sur les atouts du plastique thermoformé détaille ce que ce procédé apporte à un packaging.
Dessiner la forme et réaliser les prototypes
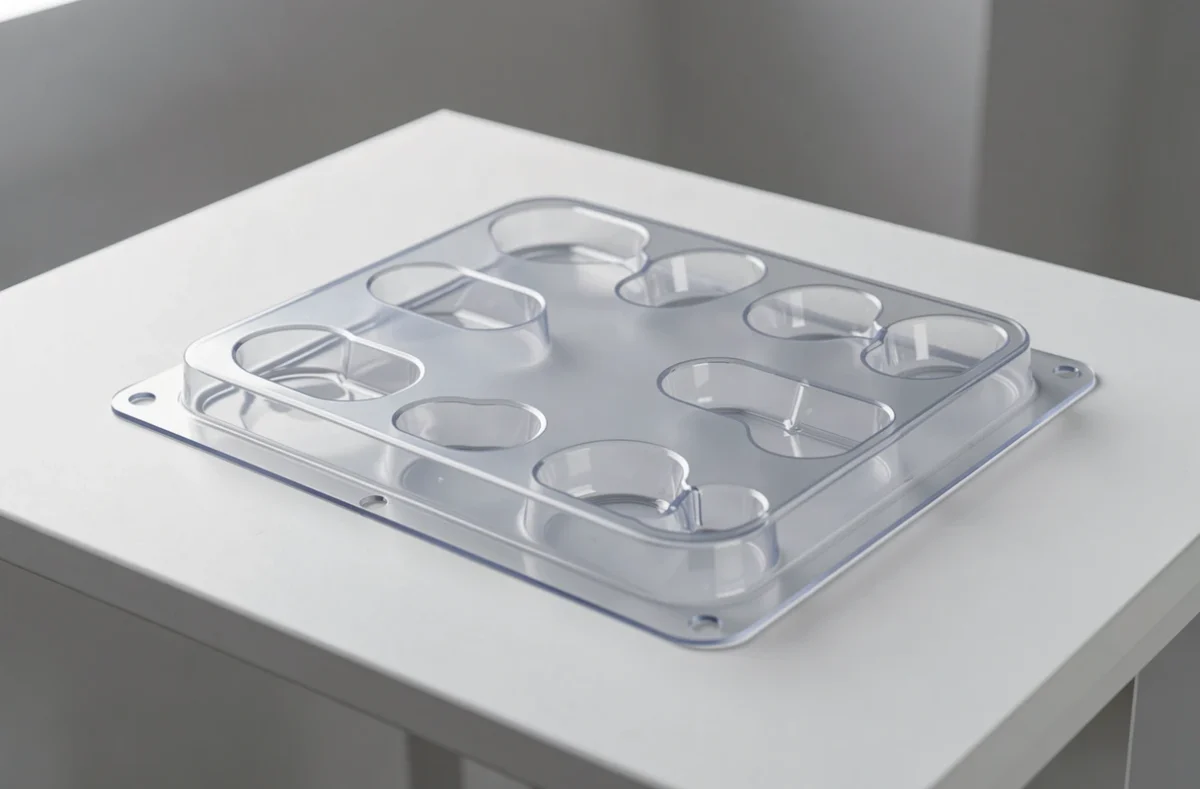
La forme du plateau découle de l’empreinte : cavités qui calent le dispositif, dépouilles qui permettent le démoulage, rebord de scellage plat et suffisamment large. L’épaisseur du plastique varie après étirage, et les angles et les fonds de cavité sont les zones les plus fines à surveiller.
Certains dispositifs reçoivent un double emballage, un plateau placé dans un autre plateau, pour que la face externe puisse être retirée en salle sans contaminer la face interne. Les prototypes réalisés sur un outillage d’essai servent alors à vérifier l’insertion, le calage et l’ouverture avant de lancer l’outillage de série.
Valider l’emballage selon la norme ISO 11607
La norme ISO 11607 comporte deux parties. La première fixe les exigences de conception, de matériaux et de système de barrière stérile. La seconde porte sur la validation des procédés de formage, de scellage et d’assemblage.
Cette validation repose sur plusieurs familles d’essais :
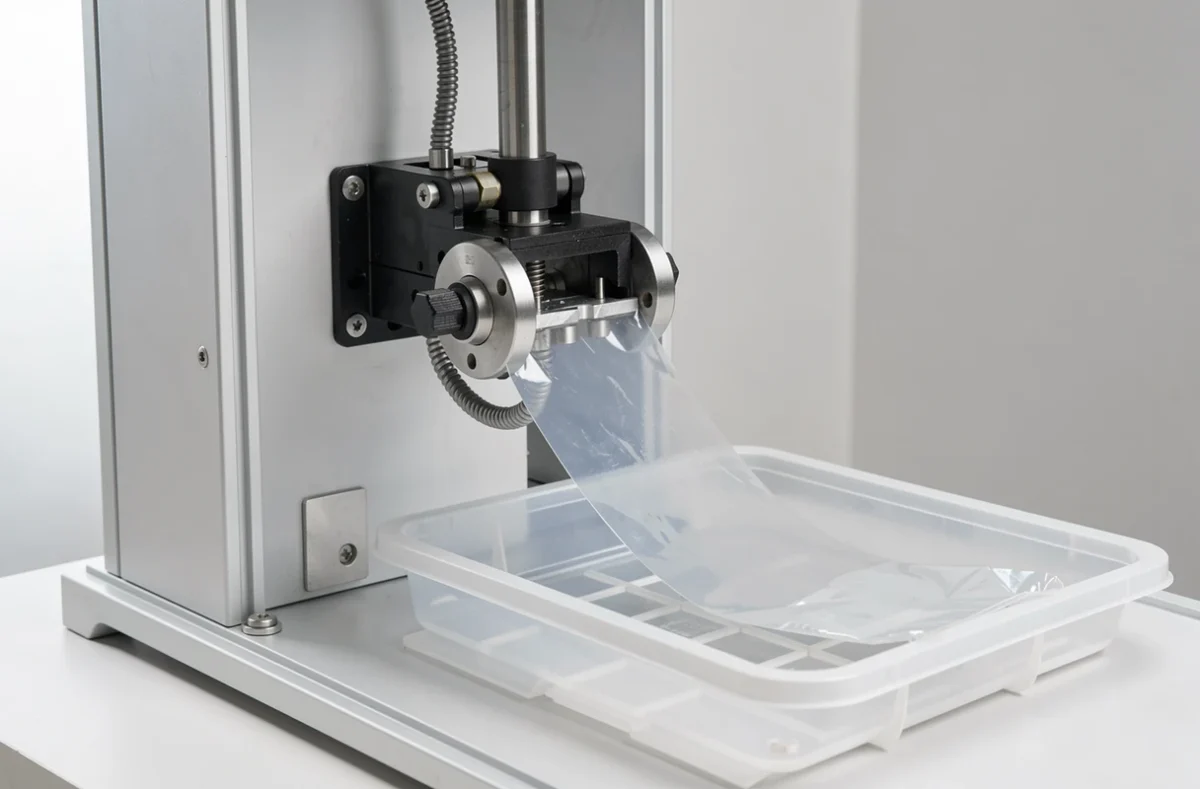
- Résistance du scellage : on mesure l’effort nécessaire pour décoller l’opercule du plateau, qui doit rester régulier sur tout le périmètre.
- Intégrité de l’emballage : des essais de fuite, par colorant ou par bulles, détectent les canaux ou les microperforations dans le scellage.
- Vieillissement accéléré : l’emballage est conservé en conditions de chaleur contrôlée pour démontrer que la barrière tient sur la durée de péremption annoncée.
Les essais de transport viennent ensuite : vibrations, chocs et compressions sur l’emballage final. Le choix du carton extérieur compte autant que le plateau, comme le montre l’article sur le choix d’un emballage d’expédition.
Étiquetage, traçabilité et production en salle propre
L’étiquette porte les informations obligatoires du dispositif et les symboles normalisés, notamment celui qui indique la stérilité. Le règlement (UE) 2017/745 prévoit en outre l’apposition du support de l’identifiant unique des dispositifs (IUD) sur l’étiquette, ce qui rend chaque emballage traçable.
Quand l’inscription directe sur le produit complète l’étiquette, le marquage laser des dispositifs médicaux offre une identification durable. Le formage, le scellage et le conditionnement se font enfin en salle propre classée, ce qui limite la charge particulaire avant stérilisation.
Délais et points de vigilance de la conception
Trois erreurs reviennent : choisir le matériau avant le mode de stérilisation, prévoir un rebord de scellage trop étroit, lancer le vieillissement accéléré trop tard. La dernière est la plus coûteuse en délai, car l’essai ne se raccourcit pas.
Le calendrier gagne à lancer en parallèle prototypes et essais de scellage, puis à réserver tôt le vieillissement. Sur le budget, la démarche de maîtrise du coût d’un emballage s’applique aussi ici, à condition de ne rien retrancher aux essais de validation.
Un rebord de scellage correctement dimensionné dès le premier prototype évite le plus souvent de rouvrir l’outillage après la validation.